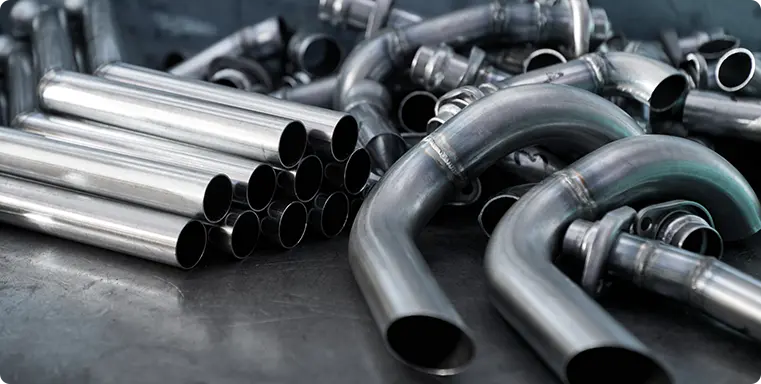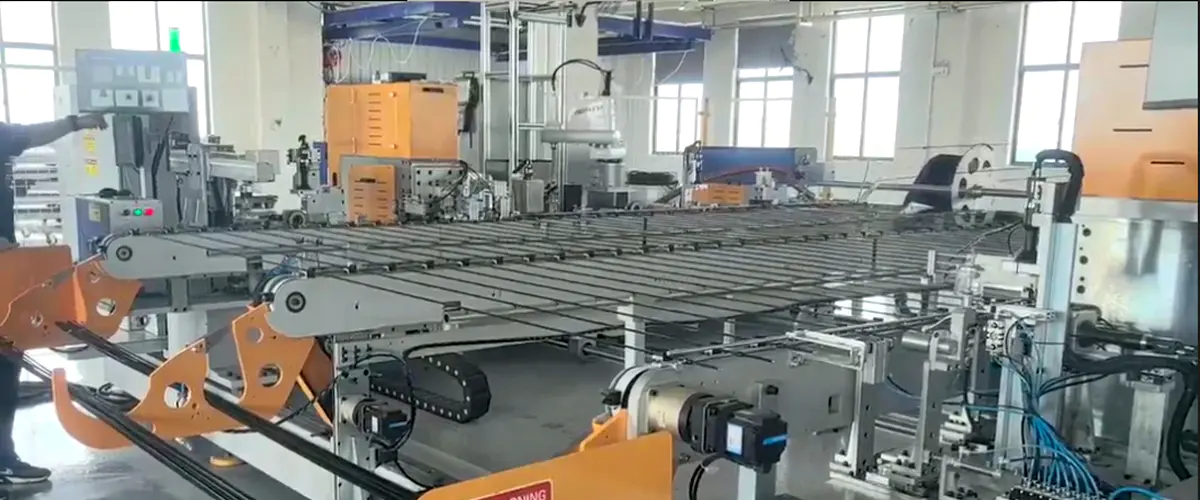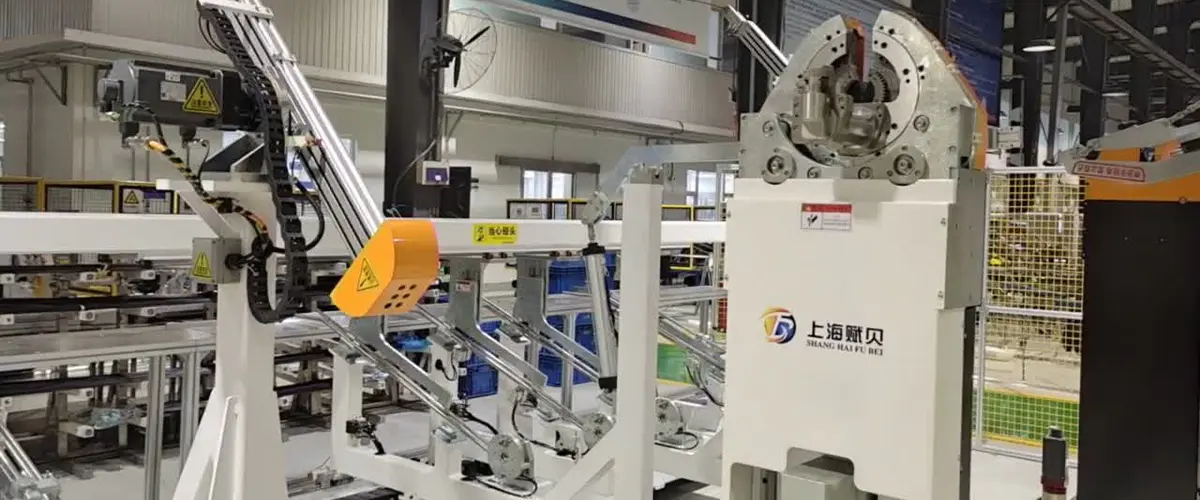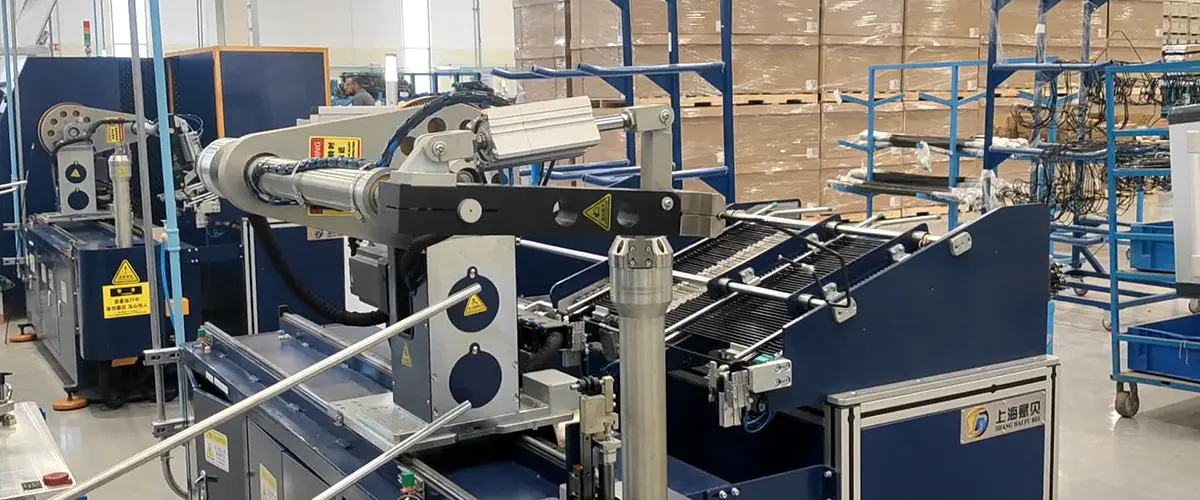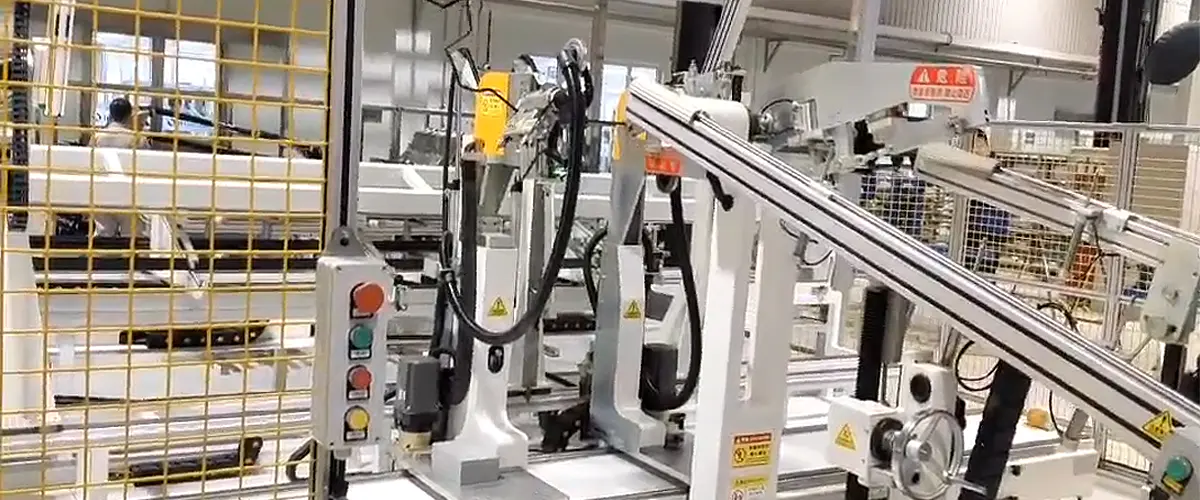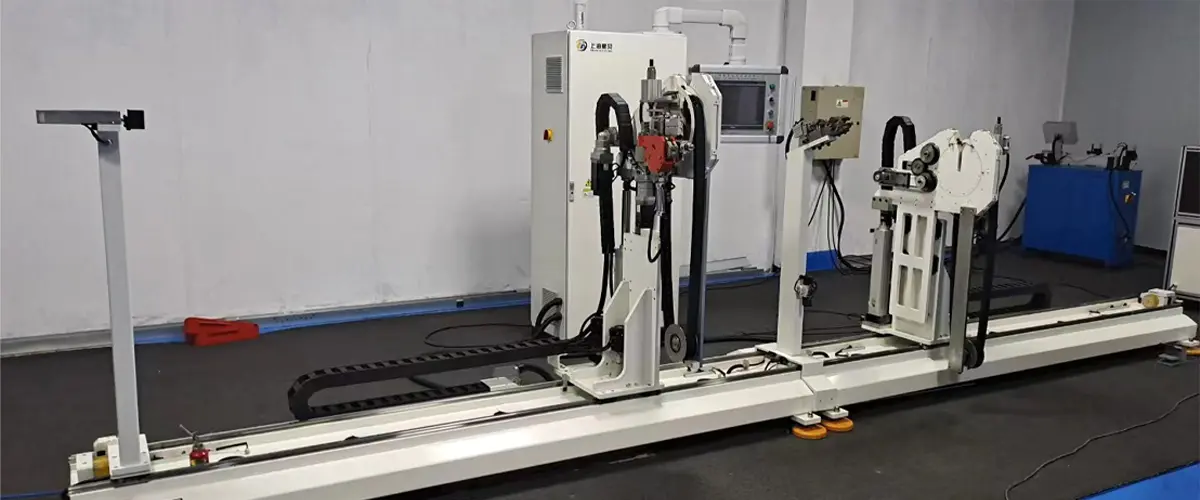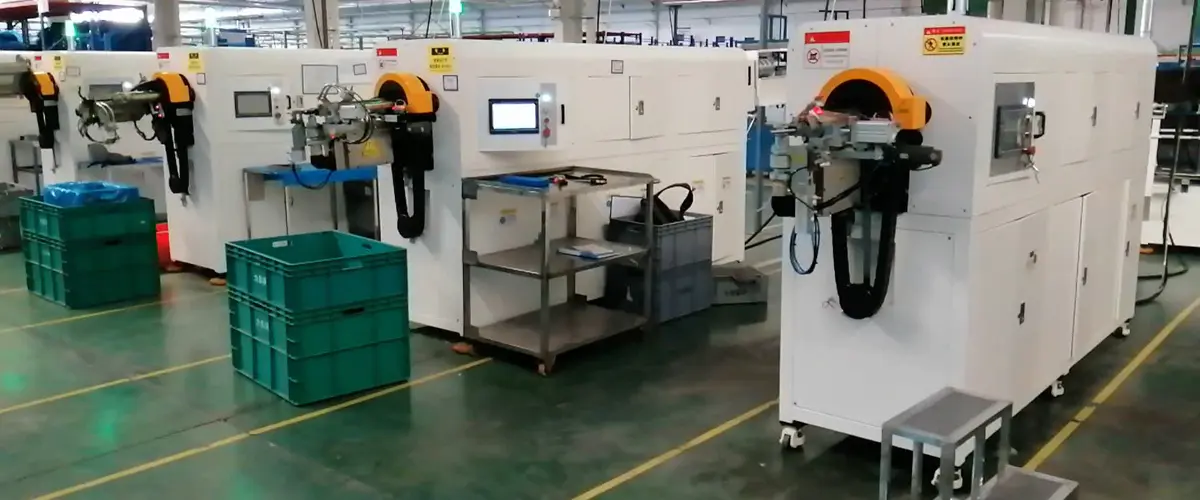


Dây chuyền tự động linh hoạt này được thiết kế cho các bộ phận ống yêu cầu các hoạt động khác nhau ở mỗi đầu - tích hợp tải tự động, tạo hình đầu cuối, uốn ống, tạo hình đầu thứ hai và dỡ tải thành một chuỗi sản xuất hoàn toàn tự động, liên tục.
Xử lý kết thúc khác biệt: Không giống như dây chuyền sản xuất đối xứng, hệ thống này được cấu hình để thực hiện các hoạt động riêng biệt ở đầu bên trái và bên phải của mỗi ống trong một dây chuyền sản xuất. Điều này làm cho nó rất phù hợp với các bộ phận trong đó mỗi đầu có chức năng kết nối hoặc bịt kín khác nhau, yêu cầu hình dạng hình học khác nhau ở mỗi bên — một yêu cầu chung trong đường phanh, đường nhiên liệu và ống mạch thủy lực.
Nhập thủ công tối thiểu: Bước thủ công duy nhất trong toàn bộ quá trình là tải ống ban đầu. Sau khi được đặt, bộ phận sẽ được thực hiện tất cả các hoạt động tạo hình, uốn và dỡ tải tiếp theo một cách tự động. Cách tiếp cận này duy trì tính linh hoạt trong việc chấp nhận các ống có kích thước khác nhau hoặc không đều trong khi vẫn duy trì sự tham gia của lao động ở mức tối thiểu trong suốt chu kỳ sản xuất.
Chuyển giao giữa các trạm của cánh tay robot: Do các ống được xử lý bằng dây chuyền này thường có hình dạng bất thường hoặc có cấu hình không phù hợp với băng tải hoặc máng trọng lực tiêu chuẩn nên một cánh tay robot sẽ xử lý việc vận chuyển giữa các trạm. Cánh tay robot thích ứng với hình dạng của từng ống, đảm bảo định vị an toàn, có thể lặp lại ở mọi trạm làm việc mà không đánh dấu hoặc làm biến dạng bề mặt bộ phận.
Trạm uốn tích hợp: Ngoài việc tạo hình ở cả hai đầu, dây chuyền còn bao gồm một trạm uốn ống để định hình thân ống theo hình dạng ba chiều cần thiết. Điều này cho phép hoàn thành các bộ phận đa thao tác phức tạp trong một lần duy nhất, loại bỏ nhu cầu định tuyến công việc giữa các máy uốn và tạo hình riêng biệt.
Chuyển đổi dựa trên công thức: Tất cả các tham số quy trình được lưu trữ dưới dạng công thức nấu ăn được đặt tên. Việc chuyển sang số bộ phận khác chỉ yêu cầu lựa chọn công thức, sau đó hệ thống sẽ tự động cấu hình lại tất cả các trục và xử lý cài đặt. Điều này giảm thiểu thời gian dừng chuyển đổi và giảm khả năng xảy ra lỗi của con người trong quá trình thiết lập.
Khả năng hoạt động độc lập: Mặc dù dây chuyền này được thiết kế để tích hợp vào các môi trường sản xuất rộng hơn nhưng nó cũng có khả năng hoạt động như một máy độc lập. Điều này mang lại cho nhà sản xuất sự linh hoạt để triển khai nó một cách độc lập khi khối lượng sản xuất hoặc yêu cầu quy trình làm việc chưa đáp ứng được việc tích hợp toàn bộ dây chuyền và mở rộng quy mô sau này nếu cần.
Sự phụ thuộc lao động thấp: Với sự can thiệp thủ công được giới hạn ở bước tải ban đầu, dây chuyền chạy với dấu chân người vận hành rất nhỏ. Điều này làm giảm chi phí lao động trên mỗi đơn vị và loại bỏ sự biến đổi mà việc xử lý thủ công ở các bước trung gian sẽ đưa vào quy trình.