Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Máy uốn ống PA: Hướng dẫn thực hành để sản xuất ống đáng tin cậy
Ống PA không phải là phiên bản thu nhỏ của ống đồng hoặc thép, và máy uốn ống PA không chỉ đơn giản là một máy uốn kim loại có khuôn khác. Ống polyamide có kiểu đàn hồi khác, độ nhạy bề mặt khác và tập hợp các chế độ hỏng hóc khác. Nếu bạn đã từng quan sát một khúc cua trông gọn gàng biến thành một đường phẳng hoặc gấp khúc sau khi các kẹp mở ra, thì bạn đã biết rằng máy, dụng cụ và thiết lập phải hoạt động như một hệ thống.
Chúng tôi đã dành nhiều năm chế tạo thiết bị xử lý ống ở Thượng Hải và bài học từ xưởng của chúng tôi rất đơn giản: xác định ống, kiểm soát độ uốn và chứng minh kết quả. Hướng dẫn này trình bày các điểm thực tế mà chúng tôi thảo luận với nhóm sản xuất trước khi dự án uốn ống PA chuyển từ sản phẩm mẫu sang sản phẩm nối tiếp. Nếu bạn muốn bối cảnh rộng hơn, bạn có thể đọc thêm về nền tảng xử lý ống của chúng tôi .
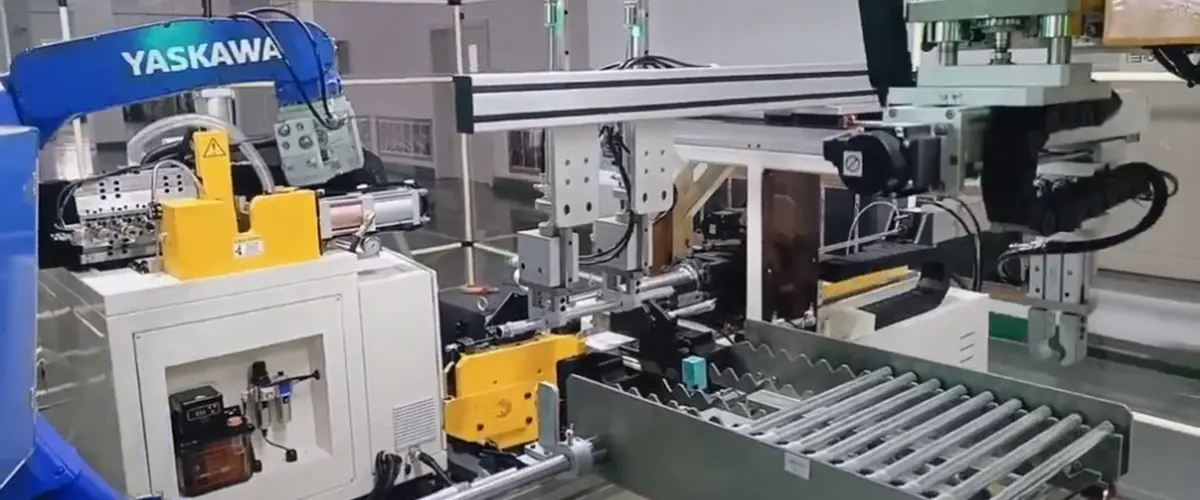
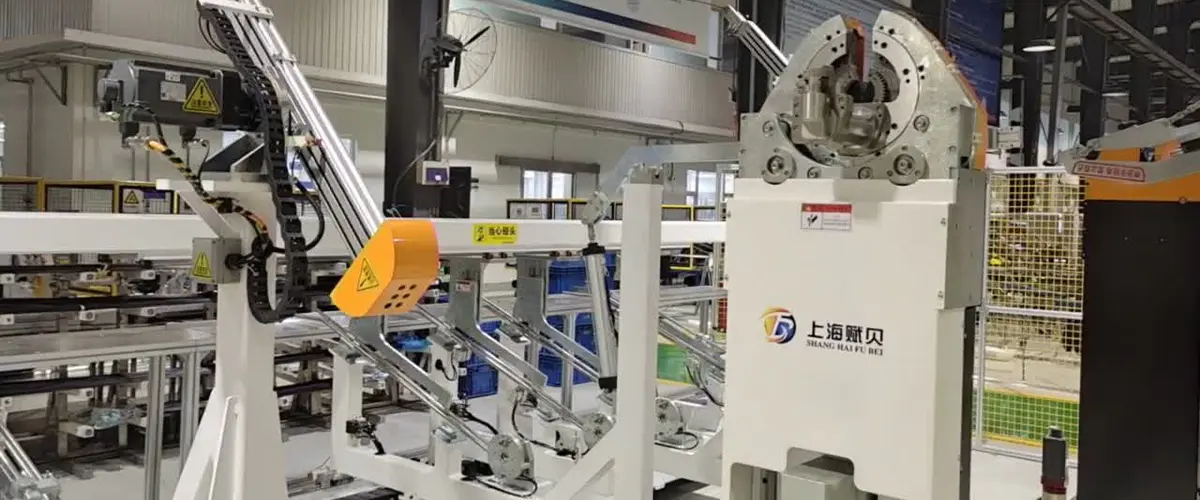
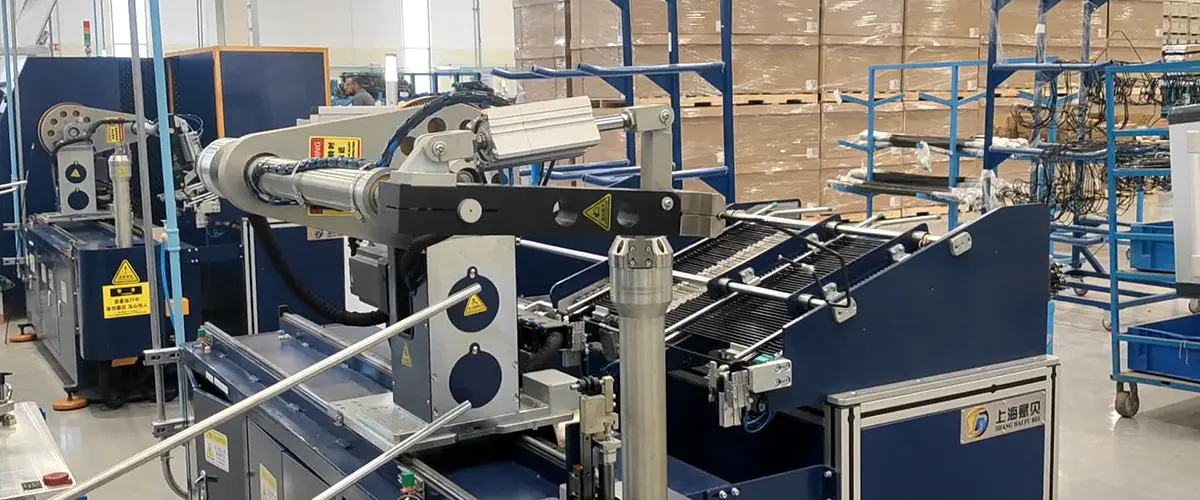
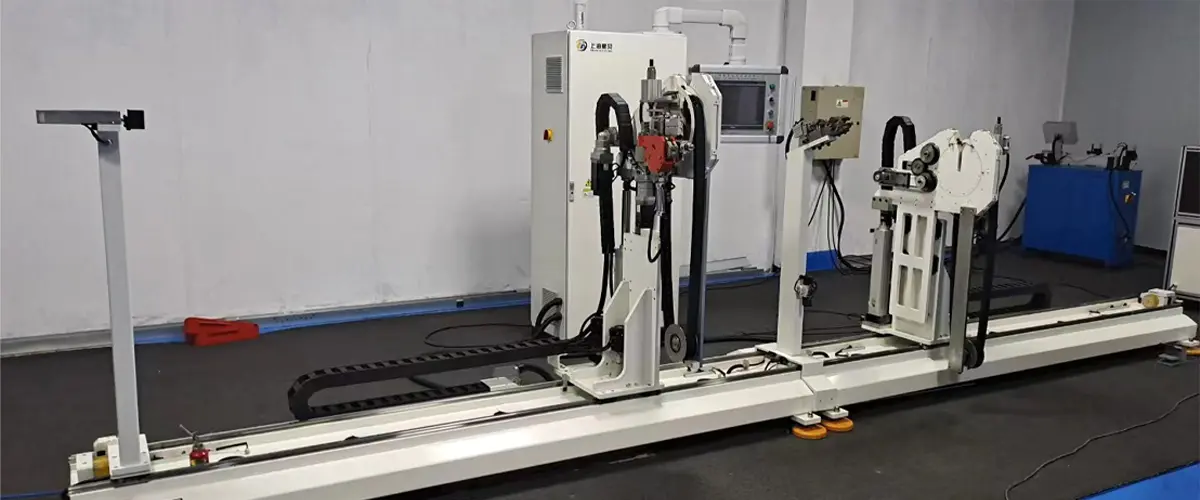
A Máy uốn ống PA tạo thành ống polyamit thông qua trình tự được kiểm soát: cấp liệu, kẹp, uốn cong, dỡ tải. Khuôn uốn cong đặt bán kính đường tâm. Khuôn kẹp giữ ống dựa vào khuôn. Khuôn áp lực đi theo bên ngoài chỗ uốn cong và giúp kiểm soát dòng nguyên liệu. Trên một số thiết lập, khuôn gạt nước hoặc giá đỡ bên trong có thể được sử dụng để giảm độ phẳng và nếp nhăn. Sự khác biệt với PA là vật liệu đẩy lùi khác nhau. Nó có tính đàn hồi, nhạy cảm với nhiệt độ và độ ẩm, và thường dễ bị đánh dấu bề mặt hơn kim loại.
Trên máy sản xuất, khả năng quan trọng không chỉ là góc uốn tối đa. Đó là khả năng lặp lại: cùng chiều dài cấp liệu, cùng góc uốn và cùng hiệu chỉnh độ đàn hồi ở phần đầu tiên và phần nghìn. Các trục được điều khiển bằng servo, kho lưu trữ công thức và giao diện người-máy rõ ràng khiến điều đó trở nên thiết thực. Một máy được lựa chọn tốt cũng phải cho phép người vận hành điều chỉnh lực kẹp, tốc độ uốn và bù mà không biến mọi thay đổi thành một cuộc thử nghiệm kéo dài.
Polyamit là một nhóm vật liệu, không phải một loại vật liệu. PA6, PA66, PA11, PA12 và các lớp phức hợp có thể trông giống nhau trên bản vẽ nhưng hoạt động khác nhau trong máy uốn. Độ dày của thành, dung sai đường kính ngoài, độ cứng của nhựa, độ ẩm và điều kiện bảo quản đều ảnh hưởng đến kết quả. Đó là lý do tại sao công thức uốn cong được sao chép từ lô này có thể cần được điều chỉnh cho lô tiếp theo.
Những đặc điểm này không làm cho PA không thể uốn cong được. Họ làm cho kỷ luật thiết lập trở nên quan trọng hơn. Một chiếc máy có thể giữ lực kẹp ổn định và lặp lại góc uốn chính xác sẽ có giá trị hơn nhiều so với chiếc máy chỉ có công suất danh nghĩa lớn.
Khi chạy thử, chúng tôi thường xem xét năm biến số trước khi đánh giá máy hoặc dụng cụ. Thứ tự rất quan trọng vì việc thay đổi hai biến cùng một lúc có thể che giấu nguyên nhân thực sự của một khúc cua không tốt.
Sau bài viết đầu tiên, hãy kiểm tra phần uốn cong xem có hình bầu dục, độ mỏng của thành, vết và lỗi góc không. Sau đó chạy một đợt nhỏ và kiểm tra lại các điểm tương tự. Một quy trình hoạt động trên một mẫu nhưng có hơn 20 bộ phận thì chưa sẵn sàng để đưa vào sản xuất.
Gia công là nơi một cỗ máy tốt trở thành một quy trình tốt. Rãnh khuôn uốn cong phải phù hợp với đường kính ống và đỡ thành ngoài mà không bị chèn ép. Kẹp và khuôn ép phải tiếp xúc với ống trên một diện tích rộng, vì tải điểm là nguyên nhân phổ biến gây ra các vết và biến dạng. Nếu chỗ uốn bị chật hoặc ống có thành mỏng, có thể cần có khuôn gạt nước hoặc giá đỡ bên trong để kiểm soát phần bên trong của chỗ uốn.
Đối với ống PA, dụng cụ khô, sạch cũng rất quan trọng. Chất bôi trơn giúp uốn cong kim loại có thể hút bụi hoặc ảnh hưởng đến việc lắp ráp sau này, vì vậy bất kỳ chất bôi trơn nào cũng phải được phê duyệt cho vật liệu và mục đích sử dụng cuối cùng. Bộ điều khiển máy phải cho phép điều chỉnh tốt góc uốn, bù đàn hồi và chiều dài cấp liệu, với các công thức có thể bị khóa hoặc kiểm soát theo cấp độ quyền.

Sử dụng bảng bên dưới làm điểm bắt đầu cho thông số kỹ thuật của máy hoặc đánh giá nhà cung cấp. Nó không thể thay thế cho một cuộc thử nghiệm uốn cong, nhưng nó giúp tách biệt những câu hỏi có ảnh hưởng đến sản xuất khỏi những câu hỏi chỉ đẹp mắt trên tờ rơi quảng cáo.
| Khu vực quyết định | Xác nhận điều gì | Tại sao nó quan trọng |
|---|---|---|
| Đặc điểm kỹ thuật ống | Cấp PA, đường kính ngoài, tường, dung sai, điều kiện độ ẩm | Các loại PA khác nhau có độ đàn hồi khác nhau và có thể cần sự hỗ trợ khác nhau. |
| Hình học uốn cong | Bán kính đường tâm, góc uốn, chiều dài đoạn thẳng, khe hở | Bán kính chặt và các đoạn thẳng ngắn làm tăng nguy cơ hình bầu dục và vết hằn. |
| Dụng cụ | Rãnh khuôn, vật liệu chèn, gạt nước hoặc giá đỡ bên trong | Tiếp xúc kém có thể làm nát, đánh dấu hoặc làm phẳng ống ngay cả trên một máy có khả năng hoạt động tốt. |
| Kiểm soát | Trục servo, lưu trữ công thức, hiệu chỉnh lò xo, cấp độ truy cập | Khả năng lặp lại phụ thuộc vào cài đặt ổn định và những thay đổi được kiểm soát. |
| Xác thực | Bài viết đầu tiên, kiểm tra hàng loạt, kiểm tra rò rỉ hoặc áp suất nếu được yêu cầu | Một khúc cua trông có vẻ ổn vẫn phải chứng tỏ nó đáp ứng được yêu cầu lắp ráp. |
Nếu bạn cũng đang so sánh các họ vật liệu, hướng dẫn chọn một máy uốn ống nylon cung cấp bối cảnh hữu ích về dụng cụ và xử lý ống.
Ống PA phổ biến trong các đường dẫn khí và chất lỏng ô tô, cụm điều hòa không khí và hệ thống khí nén công nghiệp, mặc dù cấp độ chính xác và sự phê duyệt phụ thuộc vào ứng dụng. Ở những khu vực này, máy uốn hiếm khi được đánh giá một cách độc lập. Nó được đánh giá bằng việc liệu nó có thể tạo ra một đường cong nhất quán phù hợp với bước lắp ráp tiếp theo mà không cần phải làm lại hay không.
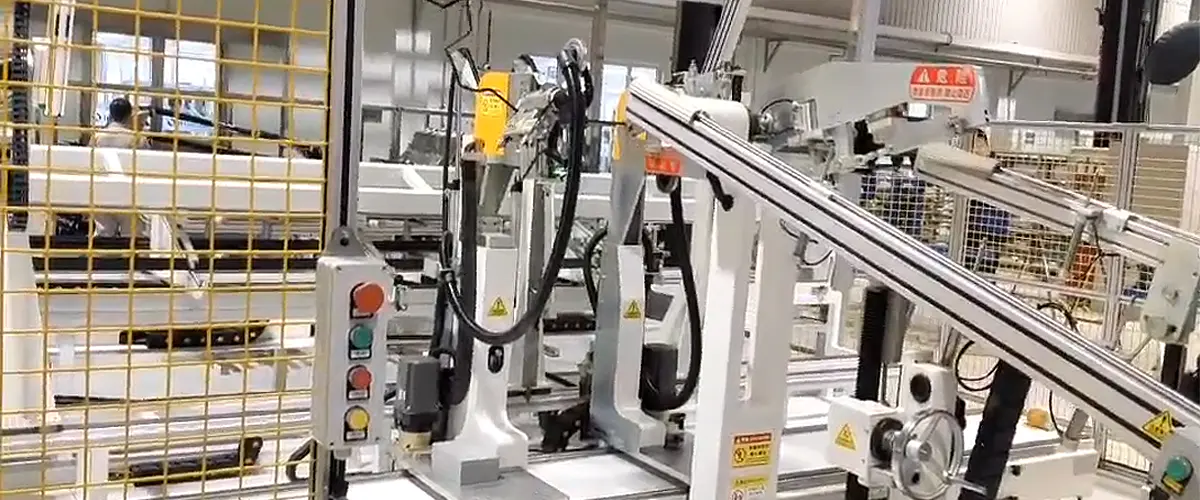
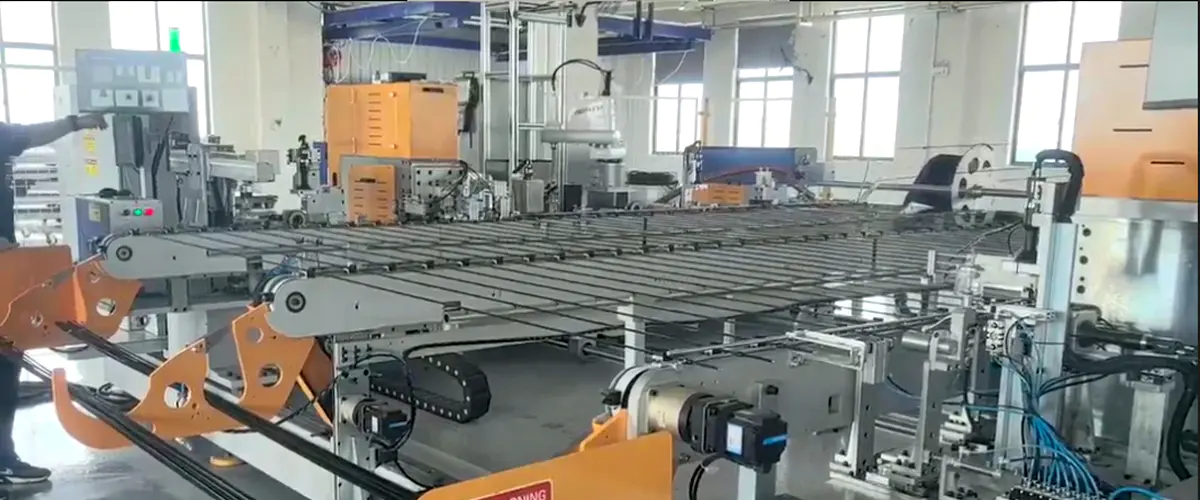
Đối với sản xuất, hãy lập kế hoạch cho máy như một phần của dây chuyền chứ không phải một hòn đảo. Xem xét cách nạp ống, cách dỡ các bộ phận đã hoàn thiện, nơi tiến hành kiểm tra và cách ghi lại các thay đổi. Nếu cùng một ô chạy nhiều số bộ phận ống PA, việc thay đổi công thức nhanh chóng và nhận dạng dụng cụ rõ ràng có thể tiết kiệm nhiều thời gian hơn so với việc tăng nhỏ tốc độ uốn tối đa.
Việc bảo trì không hề hào nhoáng nhưng đó là nơi ngăn ngừa được nhiều vấn đề về uốn cong. Kiểm tra độ mòn, đánh bóng và tích tụ dụng cụ vào đầu mỗi ca. Xem phần chèn kẹp để biết vết cắt hoặc làm phẳng. Xác nhận rằng thanh dẫn hướng nạp đã được căn chỉnh và các cảm biến sạch sẽ. Giữ một bản ghi nhỏ về việc kiểm tra góc uốn và các thay đổi bù để có thể nhìn thấy độ lệch trước khi nó trở thành phế liệu.
Người vận hành cũng nên biết đường cong tốt trông như thế nào đối với từng số bộ phận. Một dấu vết nhỏ có thể là mỹ phẩm trên một ống và là phế phẩm trên một ống khác. Các mẫu chấp nhận rõ ràng, ánh sáng tốt và lộ trình leo thang ngắn cho các bộ phận nghi ngờ sẽ mang lại nhiều lợi ích hơn cho chất lượng so với một cuốn sổ tay hướng dẫn dài mà không ai đọc.
Việc lựa chọn máy uốn ống PA thực sự là một câu hỏi về sự phù hợp: sự phù hợp giữa ống, dụng cụ, hệ thống điều khiển và quy trình sản xuất. Bắt đầu với ống và bản vẽ uốn cong, chạy thử cẩn thận và xác nhận một lô nhỏ trước khi mở rộng quy mô. Nếu bạn gửi cho chúng tôi ống mẫu, bản vẽ uốn cong và thời gian chu kỳ mục tiêu, chúng tôi có thể giúp bạn xử lý các chi tiết thực tế và chọn cấu hình phù hợp với công việc.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Tòa nhà A, số 299 đường Tangming, Khu công nghiệp Shihudang, quận Songjiang, Thượng Hải, Trung Quốc
Bản quyền© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Đã đặt trước Nhà máy thiết bị xử lý đường ống tự động